Richtig messen.
Begründet beurteilen.
Welche Messung brauchst du – und welches Werkzeug passt dazu? Wähle dein Messmittel, zerlege eine Ablesung in einfache Schritte und finde heraus, warum derselbe Gegenstand verschiedene Messwerte liefern kann.
Erst die Messaufgabe, dann das Messmittel.
Du beginnst mit dem Merkmal: Außenmaß, Bohrung, Tiefe, Abstand oder Abweichung? Danach prüfst du Zugänglichkeit, Messbereich, Toleranz und die erforderliche Messunsicherheit. Auch Messflächen und Messkraft müssen zum Werkstück passen.
| Was brauche ich? | Möglicher Ansatz | Was muss ich beachten? |
|---|---|---|
| Verschiedene Außen-, Innen- oder Tiefenmaße | Messschieber, je nach Bauform | Passende Messflächen, Ausrichtung, geringe gleichmäßige Kraft. Nicht jede enge Toleranz ist damit zuverlässig beurteilbar. |
| Genaueres Außenmaß einer gut zugänglichen Welle | Bügelmessschraube | Passender Bereich und Messflächen; Ratsche oder Friktionskupplung nach Geräteanleitung nutzen. |
| Bohrungsdurchmesser als Zahlenwert | Geeignetes Innenmessgerät | Einstellbezug, Kontaktgeometrie und Messlagen beachten; ein einzelner Wert beschreibt nicht jede Formabweichung. |
| Abweichung von einem eingestellten Bezug | Messuhr oder Feinzeiger | Feste Aufspannung, Bezug und Tastrichtung. Der Ausschlag ist nicht automatisch das absolute Bauteilmaß. |
| Spalt zwischen zugänglichen Flächen | Fühlerlehre | Passendes Blatt ohne Gewalt einführen; Flächen nicht auseinanderdrücken. |
| Definierte Grenzbedingung schnell prüfen | Passende Grenzlehre | Gut-/Ausschussprüfung nach Vorgabe. Kein frei ablesbarer Zahlenwert; weitere Forderungen getrennt prüfen. |
Merke: Mehr Nachkommastellen sind kein Nachweis für eine bessere Messung.
Die Bügelmessschraube Schritt für Schritt.
Bei unserem analogen Lernmodell bewegt eine volle Umdrehung die Spindel um 0,50 mm. Die Messtrommel besitzt 50 Teilungen: Ein Strich entspricht 0,01 mm. Andere Geräte können anders geteilt sein – prüfe immer die Beschriftung.
Die bewegliche Skala benötigt JavaScript. Die Ableseregel und Aufgaben mit Zeichnungen stehen auch weiter unten.
Eigener vergrößerter Skalenausschnitt. Ganze Millimeter stehen oberhalb, halbe Millimeter unterhalb der Bezugslinie. Die Trommelkante verdeckt die noch nicht erreichten Marken. Auf dem Handy kannst du die Zeichnung seitlich verschieben.
Vergleiche die Grenze:
So setzt sich die Anzeige zusammen
- Ganze Millimeter lesen: 12 mm.
- Sichtbare Halbmillimetermarke addieren: 0,50 mm.
- Trommelstrich an der Bezugslinie: 28 × 0,01 mm.
- 12 + 0,50 + 0,28 = 12,78 mm.
Warum wird aus 12,49 dann 12,50? Beim Weiterdrehen springt die Trommel von 49 auf 0. Gleichzeitig wird die nächste Halbmillimetermarke sichtbar. Die Anzeige beginnt also nicht wieder bei 12,00 mm. Beim Schritt von 12,99 auf 13,00 wird die nächste ganze Millimetermarke sichtbar.
Messschieber: erst Hauptskala, dann Nonius.
Im vorhandenen Trainer teilen zehn Noniusabschnitte eine Länge von neun Millimetern. Die Differenz zur Hauptteilung beträgt 0,1 mm. Zuerst liest du den letzten ganzen Millimeter links von der Nonius-Null. Dann suchst du den fluchtenden Noniusstrich und addierst seine Nummer × 0,1 mm.
Mini-Beispiel: Die Null steht zwischen 23 und 24 mm, Strich 4 fluchtet: 23 + 0,4 = 23,4 mm. Bei einem ganzen Millimeter fluchten beide Endstriche; der Zusatz ist 0,0 mm.
Es gibt auch andere Noniusteilungen, etwa 0,05 oder 0,02 mm. Der hier gezeigte Zehntelnonius ist ein bewusst übersichtliches Lernmodell. Der Skalenwert beschreibt die Ablesung, keine garantierte Genauigkeit.
Bevor du dem Wert vertraust.
- Aufgabe klären: Zeichnung, Grenzmaße, Messstelle und Entscheidungsregel lesen.
- Zustand kontrollieren: Messflächen und Werkstück sauber, keine störenden Grate, geeignetes und überprüftes Messmittel.
- Null- oder Einstellbezug prüfen: Bei geeigneter 0–25-mm-Bügelmessschraube die sauberen Messflächen kontrolliert schließen; größere Bereiche brauchen ein passendes Einstellmaß. Die Nullpunktkontrolle ersetzt keine vollständige Kalibrierung.
- Richtig messen: Ausrichtung, Messkraft und Temperaturbedingungen beachten. An Skalen gerade auf die Bezugslinie schauen, damit Parallaxe nicht täuscht.
- Ergebnis festhalten: Wert, Einheit, Messstelle und erforderliche Bedingungen dokumentieren. Auffällige Wiederholungen untersuchen, nicht den günstigsten Wert aussuchen.
Auflösung ist die kleinste angezeigte oder unterscheidbare Wertänderung. Messunsicherheit beschreibt die Streuung der Werte, die der gemessenen Größe vernünftigerweise zugeordnet werden können – sie gehört als ± zum Messergebnis. Die beiden Angaben sind nicht austauschbar.
Vier Befunde aus der Werkstatt.
Überlege zuerst selbst: Was würdest du kontrollieren? Öffne dann den Prüfweg.
Nach dem Schließen steht nicht Null auf der Anzeige.
Prüfweg
Messflächen und Kontakt kontrollieren, reinigen und nach Geräteanleitung erneut prüfen. Bleibt die Abweichung bestehen, Zustand und zulässige Einstellung klären. Ein auffälliges Messmittel nicht ungeprüft weiterverwenden.
Warum?
Schmutz, beschädigte Messflächen oder ein falscher Einstellbezug können die folgenden Werte beeinflussen. Bloßes Nullsetzen weist keine vollständige Eignung nach.
Das dünne Teil wird kleiner angezeigt, je stärker du zudrehst.
Prüfweg
Messkraft und Kontakt prüfen. Vorgesehene Ratsche oder Friktionskupplung benutzen; bei empfindlichen Teilen ein geeignetes Messverfahren mit passender Kraft wählen.
Warum?
Teil und Messmittel können sich elastisch verformen. „Fester“ bedeutet deshalb nicht „genauer“.
Direkt nach der Bearbeitung und später erhältst du verschiedene Maße.
Prüfweg
Temperaturzustand von Werkstück und Messmittel vergleichen, das festgelegte Verfahren für den Temperaturausgleich beachten und unter vergleichbaren Bedingungen wiederholen.
Warum?
Wärme verändert Abmessungen. Aus zwei verschiedenen Werten allein lässt sich aber noch keine sichere Ursache oder brauchbare Temperaturkorrektur ableiten.
An zwei Winkellagen der Welle unterscheiden sich die Werte.
Prüfweg
Messstellen kennzeichnen, Ausrichtung und Messkraft vereinheitlichen und die Wiederholbarkeit untersuchen. Bestätigte Unterschiede nach Prüfvorgabe weiter auf Formabweichungen untersuchen.
Warum?
Eine Welle kann unrund sein; auch schräges Ansetzen kann Unterschiede erzeugen. Nur einen passenden Einzelwert zu notieren verdeckt den Befund.
Innenmaß, Messuhr und Grenzlehren.
Weiter mit Messuhr, Form- und Lagetoleranzen und Prüfprotokoll – Messen & Prüfen · Rookie bis Profi →
Bezug und Ausrichtung verändern, eine Messreihe aufnehmen und Gut-/Ausschussbedingungen prüfen. Drei Modelle und zwölf weitere Aufgaben bauen auf den Grundlagen dieser Werkbank auf.
Die interaktive Runde benötigt JavaScript. Die vollständige Lesefassung mit Zeichnungen, Hilfen und Lösungen folgt darunter.
Aufgaben zum Nachlesen
Alle zwölf Aufgaben mit Lösung und Begründung. Die interaktive Runde darüber prüft deine Antwort zuerst.
Du sollst den Außendurchmesser einer Welle um 18 mm mit enger Maßtoleranz messen. Welcher Ansatz passt am besten?
Eine geeignete Bügelmessschraube wählen und ihre Eignung für die Toleranz und Messbedingungen prüfen.
Die Bügelmessschraube ist für viele Außenmaße eine passende Wahl. Die konkrete Bauform, Messkraft und nachgewiesene Eignung bleiben entscheidend; die Anzeige allein genügt nicht.
Passendes Lernkapitel →Ein Bohrungsdurchmesser soll als Zahlenwert mit kleiner Messunsicherheit bestimmt werden. Was ist sinnvoll?
Ein geeignetes, eingestelltes Innenmessgerät mit passendem Bereich und geeigneten Messflächen verwenden.
Ein geeignetes Innenmessgerät kann den Durchmesser als Zahlenwert erfassen. Einstellbezug, Messlagen und Messunsicherheit gehören dazu. Werkzeugmaß und Istmaß sind nicht dasselbe.
Passendes Lernkapitel →In einer Serie soll nach Prüfanweisung schnell eine definierte Grenzbedingung einer Bohrung geprüft werden. Ein Zahlenwert ist nicht gefordert. Was passt?
Eine zur Forderung passende Grenzlehre verwenden und die vorgesehene Gut-/Ausschussprüfung durchführen.
Eine passende Grenzlehre prüft die festgelegte Grenzbedingung. Sie liefert keine vollständige Durchmesserkarte und ersetzt keine zusätzlichen Form- oder Lageprüfungen.
Passendes Lernkapitel →Bügelmessschraube A: Welchen Messwert zeigt die Zeichnung in mm?
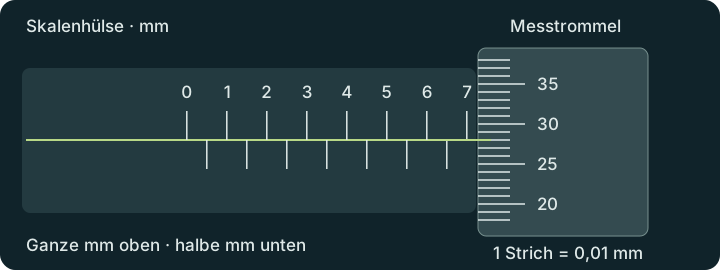
Letzte sichtbare ganze Hülsenmarke: 7 mm. Die folgende Halbmillimetermarke ist verdeckt. Trommelstrich 28 liegt auf der Bezugslinie.
7,28 mm
7,00 + 0,00 + 0,28 = 7,28 mm. Die nächste Halbmillimetermarke wird nicht mitgezählt.
Passendes Lernkapitel →Bügelmessschraube B: Lies den Wert ab. Achte auf die Halbmillimetermarke.
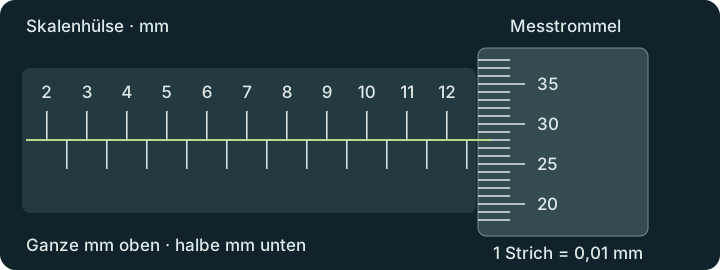
Letzte sichtbare ganze Hülsenmarke: 12 mm. Die folgende Halbmillimetermarke ist sichtbar. Trommelstrich 28 liegt auf der Bezugslinie.
12,78 mm
12,00 + 0,50 + 0,28 = 12,78 mm. Wer die Halbmillimetermarke übersieht, erhält fälschlich 12,28 mm.
Passendes Lernkapitel →Bügelmessschraube C: Auf der Trommel steht die Null an der Bezugslinie. Wie lautet das gesamte Maß?
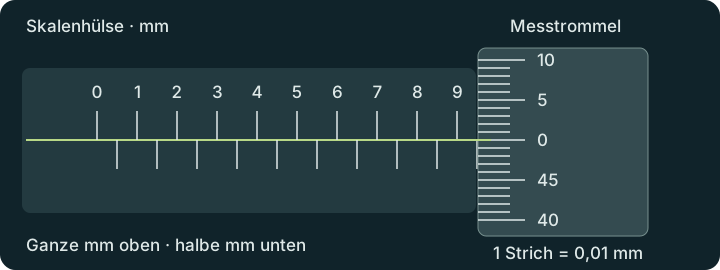
Letzte sichtbare ganze Hülsenmarke: 9 mm. Die folgende Halbmillimetermarke ist sichtbar. Trommelstrich 0 liegt auf der Bezugslinie.
9,5 mm
9,00 + 0,50 + 0,00 = 9,50 mm. Die Null auf der Trommel macht die sichtbare Halbmillimetermarke nicht rückgängig.
Passendes Lernkapitel →Messschieber A: Welchen Wert zeigt der 0,1-mm-Nonius?
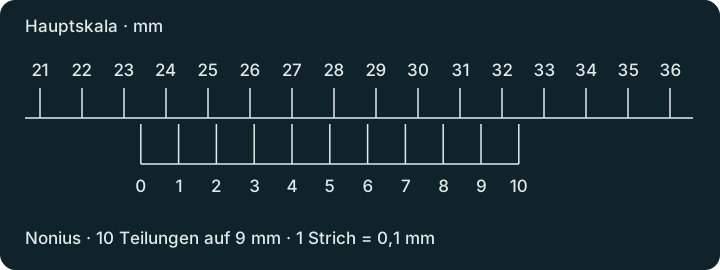
Die Nonius-Null liegt zwischen 23 und 24 mm. Noniusstrich 4 fluchtet mit einem Hauptskalenstrich.
23,4 mm
23 mm + 4 × 0,1 mm = 23,4 mm. Die Hauptskala wird nicht zur nächstgelegenen ganzen Zahl aufgerundet.
Passendes Lernkapitel →Messschieber B: Lies das Maß ab, ohne den Hauptskalenwert aufzurunden.
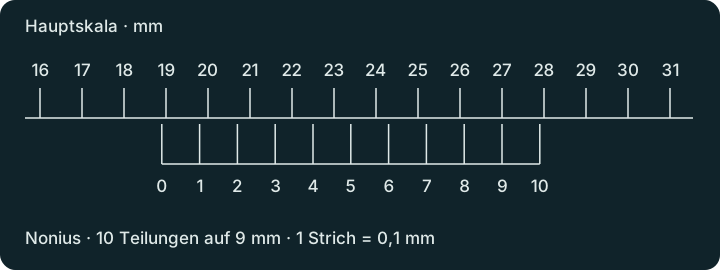
Die Nonius-Null liegt zwischen 18 und 19 mm. Noniusstrich 9 fluchtet mit einem Hauptskalenstrich.
18,9 mm
18 mm + 9 × 0,1 mm = 18,9 mm. Hauptskala und Nonius werden addiert, nicht einzeln gerundet.
Passendes Lernkapitel →Messschieber C: Beide Endstriche des Nonius fluchten. Welches Maß liest du?
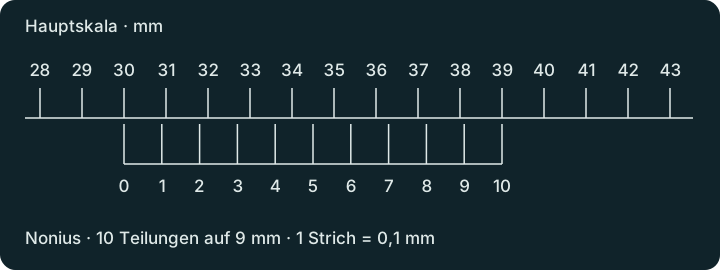
Die Nonius-Null liegt genau auf 30 mm. Die Endstriche 0 und 10 fluchten mit Hauptskalenstrichen.
30 mm
30 mm + 0,0 mm = 30,0 mm. Bei einem ganzen Millimeter fluchten nur der Nullstrich und der Endstrich 10 mit Hauptskalenstrichen – alle Striche dazwischen liegen daneben. Der Endstrich bedeutet keinen zusätzlichen Millimeter.
Passendes Lernkapitel →Nach dem Reinigen zeigt der geschlossene Messschieber weiterhin +0,04 mm. Was tust du vor der nächsten Messung?
Nullpunkt, Zustand und vorgesehene Einstellprüfung klären; bei ungeklärter Abweichung das Messmittel nicht weiter für die Beurteilung verwenden.
Sauberkeit und korrekter Kontakt werden kontrolliert. Eine zulässige Einstellung erfolgt nach Geräteanleitung; ein beschädigtes oder weiterhin auffälliges Gerät muss geklärt werden. Nullsetzen allein weist keine vollständige Messmitteleignung nach.
Passendes Lernkapitel →Eine digitale Anzeige zeigt 0,001 mm Schritte. Darfst du daraus eine Messunsicherheit von ±0,001 mm ableiten?
Nein. Auflösung, Geräteeigenschaften, Methode und Bedingungen müssen getrennt betrachtet werden.
Messkraft, Temperatur, Ausrichtung, Messflächen und Gerätezustand können weitere Beiträge liefern. Die Auflösung allein bestimmt weder Messunsicherheit noch eine garantierte Fehlergrenze.
Passendes Lernkapitel →An zwei Winkellagen einer Welle misst du wiederholt verschiedene Durchmesser. Was ist ein sinnvoller nächster Schritt?
Messflächen, Ausrichtung und Messkraft prüfen, die Messlagen dokumentieren und mögliche Formabweichung untersuchen.
Wiederholbare Unterschiede sind ein Befund, noch keine gesicherte Ursache. Durch kontrollierte Messbedingungen und festgelegte Messlagen grenzt du Messfehler und Formabweichung ein.
Passendes Lernkapitel →