8 Kapitel9 Seiten als PDFMit Praxisbeispielen und Lösungen
Kapitel 01
Was Wärme im Metall verändert
Der Werkstoffname bleibt gleich, während sich der innere Aufbau und damit die Eigenschaften ändern können.
Verstehen
Metalle bestehen aus Kristallen beziehungsweise Körnern. Ihr Gefüge beschreibt unter anderem Art, Größe und Anordnung der Bestandteile. Temperatur, Haltezeit und Abkühlung beeinflussen diesen Aufbau. Deshalb genügt die Aussage „warm gemacht“ nicht, um ein Verfahren zu beschreiben.
Bei geeigneten Stählen kann durch Austenitisieren und ausreichend schnelles Abkühlen ein harter Gefügezustand mit Martensit entstehen. Beim anschließenden Anlassen verändert sich dieser Zustand wieder gezielt. Nicht jede Legierung besitzt dieselben Umwandlungen. Aluminium wird nicht nach dem Stahlprinzip auf Martensit gehärtet.
Stellgröße
Warum sie wichtig ist
Temperatur
Bestimmt, welche Vorgänge möglich sind
Haltezeit
Beeinflusst Durchwärmung und Umwandlung
Abkühlung
Steuert mit, welche Gefügebestandteile entstehen
Atmosphäre
Kann Oxidation, Entkohlung oder Stoffaufnahme beeinflussen
Querschnitt
Rand und Kern kühlen unterschiedlich schnell
Aus der Praxis
Zwei C45-Bolzen mit unterschiedlichem Durchmesser erhalten denselben Ofenzyklus. Trotzdem kann der Kern des dickeren Bolzens anders reagieren, weil er langsamer abkühlt.
Typischer Fehler
Die sichtbare Glühfarbe als ausreichende Prozesskontrolle verwenden. Werkstoff, Temperaturführung und Messung müssen festgelegt sein; dieses Heft liefert keine Ofenrezeptur.
Jetzt du
Warum gehört die Abkühlung zur Wärmebehandlung und nicht nur das Erwärmen?
Lösung mit Erklärung
Weil sie bei vielen Verfahren entscheidend festlegt, welche Umwandlungen stattfinden. Ein anderer Abkühlverlauf kann aus demselben Ausgangsmaterial andere Eigenschaften erzeugen.
Kapitel 02
Härten: mehr Widerstand gegen Verschleiß
Beim Umwandlungshärten braucht es einen geeigneten Stahl und einen passenden Prozess.
Verstehen
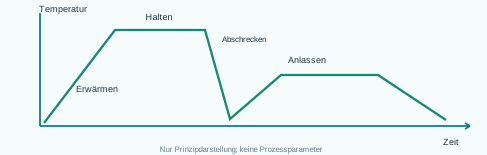
Vereinfacht wird der Stahl auf eine geeignete Temperatur gebracht, ausreichend gehalten und so abgekühlt, dass der gewünschte harte Gefügezustand entsteht. Das Abschreckmedium und die Abkühlbedingungen müssen zu Werkstoff, Geometrie und Ziel passen. „Immer Wasser“ wäre falsch.
Härtbarkeit umfasst insbesondere, wie weit in den Querschnitt hinein ein geeigneter harter Zustand erreichbar ist. Die erreichbare Härte und die Einhärtungstiefe sind nicht dasselbe. Kohlenstoff und Legierung wirken auf unterschiedliche Weise mit.
Der frisch gehärtete Zustand kann hohe innere Spannungen und eine ungünstige Sprödigkeit besitzen. In üblichen Härtefolgen schließt sich deshalb ein geeignetes Anlassen an.
Erwünschte Wirkung
Mögliche Nebenwirkung
Höherer Verschleißwiderstand
Schwierigere Zerspanung
Hohe Oberflächenhärte
Ungünstige Sprödigkeit ohne passende Folgebehandlung
Definierter Gefügezustand
Maßänderung und Verzug
Gezielte Eigenschaften
Rissrisiko bei ungeeigneter Prozessführung
Aus der Praxis
Ein Werkzeugrohling wird vor dem Härten weitgehend bearbeitet. Für präzise Funktionsflächen kann ein festgelegtes Aufmaß bleiben, das später beispielsweise durch Schleifen entfernt wird.
Typischer Fehler
Härte nur mit „länger abschrecken“ erhöhen wollen. Chemie, Austenitisierung und Abkühlung begrenzen das Ergebnis. Ein fehlerhaftes Rezept wird nicht durch blindes Verlängern richtig.
Jetzt du
Ist Durchhärten gleichbedeutend mit „der ganze Querschnitt hat sicher denselben Härtewert“?
Lösung mit Erklärung
Nein. Der tatsächliche Verlauf hängt unter anderem von Querschnitt und Härtbarkeit ab. Geforderte Härte und Prüfstellen müssen angegeben und nachgewiesen werden.
Kapitel 03
Anlassen und Vergüten
Härte muss zur Beanspruchung passen. Oft wird ein tragfähiger Kompromiss benötigt.
Verstehen
Anlassen ist eine Wärmebehandlung nach dem Härten. Sie verändert den gehärteten Zustand so, dass Spannungen und Eigenschaften gezielt eingestellt werden. Häufig sinkt dabei die Härte, während sich die Gebrauchseignung verbessert. Der genaue Verlauf ist legierungsabhängig; manche Werkzeugstähle zeigen beispielsweise Sekundärhärtung.
Vergüten bezeichnet Härten mit anschließendem Anlassen bei höherer Temperatur, mit dem Ziel einer günstigen Kombination aus Festigkeit und Zähigkeit. Härten mit niedrigem Anlassen ist dagegen kein Vergüten. Es ist kein eigener Überzug und nicht gleichbedeutend mit Verzinken.
Anlasstemperatur, Zeit und Zahl der Behandlungen ergeben sich aus Sorte und Spezifikation. „Einmal kurz warm machen“ ist keine ausreichend bestimmte Vorgabe.
Begriff
Ziel
Typischer Zusammenhang
Härten
Harten Gefügezustand erzeugen
Verschleißbeanspruchung
Anlassen
Gehärteten Zustand gezielt einstellen
Härte, Spannungen und Zähigkeit beeinflussen
Vergüten
Festigkeit und Zähigkeit kombinieren
Beanspruchte Wellen, Bolzen und Verbindungsteile
Aus der Praxis
Eine Welle soll hohe Kräfte übertragen und Stoßbelastungen vertragen. Ein korrekt vergüteter Zustand kann passender sein als maximale Härte ohne ausreichende Zähigkeit.
Typischer Fehler
Vergüten und Beschichten verwechseln. Beim Vergüten wird der Werkstoffzustand durch Wärmebehandlung verändert; eine Beschichtung ist ein anderer Fertigungsschritt.
Jetzt du
Warum lässt man ein gehärtetes Teil wieder an, obwohl die Härte oft sinkt?
Lösung mit Erklärung
Weil die höchste Härte nicht automatisch die beste Gebrauchseigenschaft ist. Der gewünschte Kompromiss mit Spannungszustand und Zähigkeit kann wichtiger sein.
Kapitel 04
Glühen: nicht jedes Mal dasselbe Ziel
Weichglühen, Spannungsarmglühen und Normalisieren erfüllen unterschiedliche Aufgaben.
Verstehen
Weichglühen kann bei geeigneten Stählen einen gut bearbeitbaren Ausgangszustand schaffen. Spannungsarmglühen zielt darauf, innere Spannungen zu vermindern, etwa nach ungünstiger Bearbeitung oder Schweißvorgängen. Es macht nicht automatisch jeden Stahl maximal weich.
Normalisieren kann bei passenden Stählen einen gleichmäßigeren, feinkörnigeren Gefügezustand erzeugen. Rekristallisationsglühen kann die Folgen vorausgegangener Kaltverformung beeinflussen und die Umformbarkeit wieder verbessern.
Die Bezeichnung allein enthält noch keine Temperatur- oder Zeitvorgabe. Außerdem können sich Maßhaltigkeit und Oberflächenzustand verändern. Wärmebehandlung muss daher in die Fertigungsfolge eingeplant werden.
Verfahren
Leitfrage
Beispiel
Weichglühen
Soll die Bearbeitbarkeit verbessert werden?
Ausgangszustand vor Zerspanung
Spannungsarmglühen
Sollen innere Spannungen vermindert werden?
Vor präziser Fertigbearbeitung
Normalisieren
Soll ein geeigneter gleichmäßiger Gefügezustand entstehen?
Passende Stähle nach Vorprozessen
Rekristallisieren
Soll Kaltverfestigung für weitere Umformung abgebaut werden?
Zwischenbehandlung umgeformter Halbzeuge
Aus der Praxis
Eine grob bearbeitete Platte verzieht sich nach weiterem Materialabtrag. Innere Spannungen sind eine mögliche Ursache. Eine abgestimmte Zwischenbehandlung und Bearbeitungsfolge können sinnvoll sein.
Typischer Fehler
Spannungsarmglühen als Garantie für „danach völlig spannungsfrei“ verstehen. Wirkung und verbleibender Zustand hängen vom Prozess und Werkstück ab.
Jetzt du
Welches Glühziel passt eher zu einer stark kaltverformten, weiter zu biegenden Probe?
Lösung mit Erklärung
Eine geeignete Rekristallisationsbehandlung kann die Umformbarkeit wieder verbessern. Das konkrete Verfahren muss zum Metall und zum Ausgangszustand passen.
Kapitel 05
Einsatzhärten: außen hart, innen tragfähig
Der Rand bekommt zusätzlich Kohlenstoff; anschließend wird gehärtet und angelassen.
Verstehen
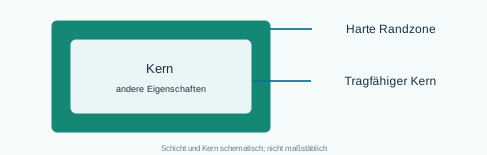
Einsatzhärten wird häufig für geeignete Stähle mit relativ niedrigem Kohlenstoffgehalt verwendet. Beim Aufkohlen gelangt Kohlenstoff in die Randzone. Nach der anschließenden Härtebehandlung kann der Rand eine hohe Härte erhalten, während der Kern andere Eigenschaften behält.
Die harte Schicht ist kein einfach aufgeklebter Überzug. Ihre Tiefe und der Verlauf der Eigenschaften sind Teil der Spezifikation. Die effektive Einsatzhärtungstiefe wird über ein festgelegtes Prüfkriterium bestimmt. Sie darf nicht mit irgendeiner sichtbaren Schichtdicke gleichgesetzt werden.
Schritt
Was sich verändert
Aufkohlen
Kohlenstoffgehalt im Rand steigt
Härten
Geeigneter harter Zustand entsteht
Anlassen
Eigenschaften und Spannungszustand werden eingestellt
Prüfen / fertigbearbeiten
Tiefe, Härte, Risse und Maße nach Vorgabe beurteilen
Aus der Praxis
Ein Zahnrad braucht verschleißfeste Zahnflanken und einen belastbaren Kern. Ein passender Einsatzstahl wie 16MnCr5 mit spezifiziertem Verfahren ist dafür eine mögliche Werkstoffrichtung.
Typischer Fehler
Beim Fertigschleifen beliebig viel Material abtragen. Zu viel Abtrag kann die wirksame Randschicht zu stark verringern. Aufmaß und Schichtanforderung müssen zusammenpassen.
Jetzt du
Worin liegt der Unterschied zwischen Aufkohlen und vollständigem Einsatzhärten?
Lösung mit Erklärung
Aufkohlen verändert die Zusammensetzung der Randzone. Die vollständige Folge umfasst die zur Zielerreichung erforderliche Härte- und Anlassbehandlung sowie die festgelegten Prüfungen.
Kapitel 06
Nitrieren oder Induktionshärten?
Beide können den Rand härter machen, nutzen aber unterschiedliche Mechanismen.
Verstehen
Nitrieren bringt Stickstoff in die Randzone geeigneter Werkstoffe ein. Dabei bilden sich unter anderem harte Nitride. Eine geeignete Legierung und ein passender Ausgangszustand unterstützen das Ergebnis. Für die Nitrierwirkung ist kein anschließendes Abschrecken wie beim klassischen Umwandlungshärten nötig.
Beim Induktionshärten wird ein Bereich durch elektromagnetische Induktion rasch erwärmt und anschließend abgeschreckt. Es wird dabei kein zusätzlicher Kohlenstoff wie beim Aufkohlen eingebracht. Der Werkstoff muss den benötigten Kohlenstoff und eine geeignete Härtbarkeit bereits besitzen.
Auch Flammhärten gehört zu den örtlichen Umwandlungshärteverfahren; es verwendet eine andere Wärmequelle.
Verfahren
Rand wird verändert durch
Wichtige Planung
Nitrieren
Stickstoffaufnahme und Nitridbildung
Geeignete Sorte, Vorzustand und Schichtanforderung
Induktionshärten
Örtliches Erwärmen und Abschrecken
Geometrie, Spule, Leistung, Tiefe und Werkstoff
Flammhärten
Örtliches Erwärmen mit Flamme und Abschrecken
Gleichmäßigkeit, Führung und Abkühlung
Aus der Praxis
Bei einer Welle sollen nur bestimmte Laufbahnen hart sein. Induktionshärten kann passend sein. Bei einem nahezu fertig bearbeiteten Bauteil kann eine spezifizierte Nitrierbehandlung wegen ihres anderen Prozessverlaufs interessant sein.
Typischer Fehler
Nitrieren als völlig verzugsfrei bezeichnen. Es ist häufig verzugsarm, aber auch dort sind Maßänderungen, Vorzustand und Prüfung zu beachten.
Jetzt du
Kann jeder kohlenstoffarme Stahl durch Induktionshärten eine sehr harte Randzone erhalten?
Lösung mit Erklärung
Nein. Anders als beim Aufkohlen wird kein Kohlenstoff hinzugefügt. Die vorhandene Zusammensetzung muss den gewünschten Härtezustand ermöglichen.
Kapitel 07
Aluminium wird anders härter
Ausscheidungshärtung ist nicht das martensitische Härten von Stahl.
Verstehen
Bestimmte Aluminiumlegierungen lassen sich aushärten. Vereinfacht werden bei einer geeigneten Lösungsglühbehandlung Bestandteile gelöst. Durch das passende Abkühlen entsteht ein Zustand, aus dem sich beim Auslagern feine Ausscheidungen bilden können. Diese behindern Verformungsvorgänge im Kristall.
Das Auslagern kann je nach Legierung bei Raumtemperatur oder erhöhten Temperaturen erfolgen. Nicht jede Aluminiumlegierung ist dafür geeignet. Andere Sorten erreichen höhere Festigkeit vor allem durch Kaltverformung.
Zustandskennzeichen wie T6 oder H-Zustände sind deshalb keine dekorativen Zusätze. Sie geben Hinweise auf Behandlung und Zustand; die vollständige Definition gehört zum jeweiligen Werkstoffsystem.
Weg
Grundidee
Wichtige Unterscheidung
Aushärten
Lösen, gezielt abkühlen, auslagern
Nur bei geeigneten Legierungen
Kaltverfestigen
Plastisch verformen
Verändert auch Duktilität und Restspannungen
Glühen
Geeigneten weicheren Zustand schaffen
Kann vorherige Verfestigung abbauen
Aus der Praxis
Ein Profil aus einer aushärtbaren Al-Mg-Si-Legierung kann im festgelegten T-Zustand andere mechanische Eigenschaften besitzen als dieselbe Legierung in einem weicheren Zustand.
Typischer Fehler
Ein Aluminiumteil nach einem Stahl-Härterezept behandeln. Temperaturen, Mechanismen und Schmelzbereiche unterscheiden sich deutlich. Eine ungeeignete Behandlung kann das Teil zerstören.
Jetzt du
Ist ein höherfester Aluminiumzustand automatisch besser zum engen Biegen?
Lösung mit Erklärung
Nein. Höhere Festigkeit kann mit geringerer Umformbarkeit verbunden sein. Biegeradius, Zustand und Legierung müssen zur Aufgabe passen.
Kapitel 08
Das richtige Verfahren begründen
Das Ziel kommt zuerst, danach Werkstoff, Prozess und Prüfung.
Verstehen
Beschreibe den gewünschten Zustand möglichst konkret: hohe Kernfestigkeit, harte Randzone, bessere Bearbeitbarkeit, geringere innere Spannungen oder höhere Umformbarkeit. Daraus entsteht eine Verfahrenauswahl. Nicht jedes Ziel lässt sich mit jedem Werkstoff erreichen.
Plane die Folge gemeinsam mit der Fertigung: Vorbearbeitung, Aufmaß, Behandlung, eventuelles Richten, Fertigbearbeitung und Prüfung. Je nach Verfahren müssen bestimmte Flächen geschützt oder nachbearbeitet werden. Eine reine Härtezahl sagt noch nichts über Risse, Tiefe oder Maßhaltigkeit aus.
Anforderung
Zu prüfende Verfahrensrichtung
Festigkeit und Zähigkeit im Bauteil
Vergüten bei geeigneter Sorte
Harte Flanken bei tragfähigem Kern
Einsatzhärten bei geeignetem Einsatzstahl
Örtlich harte Laufbahn
Induktionshärten bei härtbarem Werkstoff
Harte Stickstoff-Randschicht
Nitrieren bei geeignetem Werkstoffzustand
Besser zerspanbarer Ausgangszustand
Passendes Weichglühen
Weniger Restspannungen vor Feinbearbeitung
Geeignete Spannungsarmbehandlung
Aus der Praxis
Ein Prüfplan für eine gehärtete Welle nennt nicht nur die Härte, sondern auch Prüfstellen, Maßtoleranzen, zulässigen Rundlauf und erforderliche Rissprüfung. Das konkrete Paket folgt der Zeichnung.
Typischer Fehler
Ein Bauteil mit korrekter Härte automatisch freigeben. Es kann trotzdem verzogen sein, eine falsche Randschichttiefe haben oder Risse aufweisen.
Jetzt du
Was fehlt bei „Bitte auf 60 HRC härten“ für eine eindeutige Beauftragung?
Lösung mit Erklärung
Unter anderem Sorte, Ausgangszustand, relevante Flächen, Toleranz des Härtewerts, gegebenenfalls Tiefe, Nacharbeit und weitere Prüfanforderungen. Nicht jeder Werkstoff kann diese Forderung erfüllen.